淋膜纸厂家把热塑性塑料颗粒高温熔融,经流延模头直接涂覆在卷筒原纸上、冷却成型的纸塑复合材料,行业叫**挤出复合(淋膜)**,不是胶水贴现成膜。
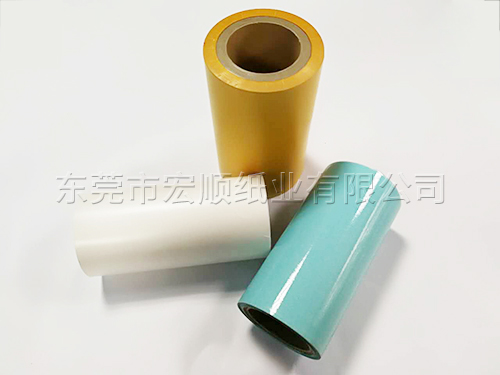
下面看一看淋膜纸关键注意点是什么?
一、原料方面
1. **原纸**
- 原纸水分很关键:一般控制 6%~8%。水分太高,淋膜时容易起泡、针孔、膜层脱层;水分太低纸张脆、易断、静电大。
- 原纸表面张力:必须达标,否则 PE 膜附着力差(脱膜、一撕就分开)。电晕就是用来提升表面张力的。
- 食品包装一定要用**食品级原纸**,不能用回收杂浆;不能含有荧光增白剂(食品类)。
2. **淋膜塑料(PE/PP/PLA)**
- 普通 LDPE 淋膜:耐温<90℃,不适合长时间装滚烫开水;高温食品要用**PP 淋膜**。
- PLA 可降解淋膜:成本高、加工窗口窄,对温度敏感,容易断膜、晶点多;**只能工业堆肥降解,家里自然放不会烂**。
- 严禁添加不明再生塑料做食品级淋膜,迁移超标。
二、生产工艺重点(车间管控)
1. **附着力(常见不良:脱膜)**
- 电晕强度不够、原纸油污、粉尘、温度过低,都会导致附着力差;
- 简易自测:胶带粘撕、揉搓,膜不能轻易整片剥离。
2. **膜厚控制**
食品淋膜常规:单面 12~25g/㎡;纸杯大多 15–20g。
膜太薄:针孔、防油防水差;膜太厚:发硬、热封困难、成本高。
单位是**克重(g/㎡)**,不是丝,行业通用淋膜克重。
3. **温度控制**
PE 挤出温度一般 280~330℃;温度低熔体会流平差、晶点多;温度过高塑料分解,产生异味、析出。
4. **针孔、气泡**
- 气泡:原纸水分高、有油污、挤出有杂质;
- 针孔:滤网破、原料杂质多、模头脏;针孔直接漏水漏油,食品包装大忌。
5. **晶点(鱼眼)**
塑料粒没完全熔化、母料杂质、料筒碳化,成品上凸起小点,影响印刷、热封。
6. **厚薄不均、膜偏边**
模头间隙、张力不稳,一边厚一边薄,分切、制袋时热封不稳定。
三、品质检测重点(来料 / 出厂必查)
1. 防水防油测试:滴水看渗透,食品防油款要做植物油渗透测试;
2. 附着力测试;
3. 热封性能:客户制袋 / 纸杯机热封,不能封不牢、粘模、破口;
淋膜纸核心优势就是**可热封**,如果热封差基本没法用;覆膜纸不能热封,别搞混。
4. 异味:不能有焦味、塑料刺鼻味(塑料过热分解);
5. 迁移测试(食品款):溶出物、重金属、塑化剂;
6. 表面张力:印刷面电晕不够,油墨掉墨。
四、后加工(印刷、分切、制袋)
1. 淋膜面**一般不能直接印刷**(PE 是非吸收面,油墨难附着),印刷通常印在纸面;如果要在膜面印,需要膜面二次电晕。
2. 分切张力:张力太大成品卷紧、拉伸变形;张力小容易跑边、起皱。
3. 热封参数:PE 淋膜热封温度大概 120–160℃;PP 要更高,160–200℃;PLA 热封区间很窄,很容易封穿或封不牢。
五、仓储 & 存放(很容易忽略)
1. 防潮:虽然淋膜面防水,但纸基吸潮!仓库潮湿久放,纸张吸水变软,后续制袋起皱、附着力下降;
2. 避光、远离高温:长期暴晒 PE 会老化变脆;靠近热源会膜粘连(卷料粘在一起);
3. 堆放:不要重压,卷材压变形;先入先出;
4. 保质期:普通 PE 淋膜,建议 6 个月内用完;可降解 PLA 淋膜保质期更短,容易老化。


